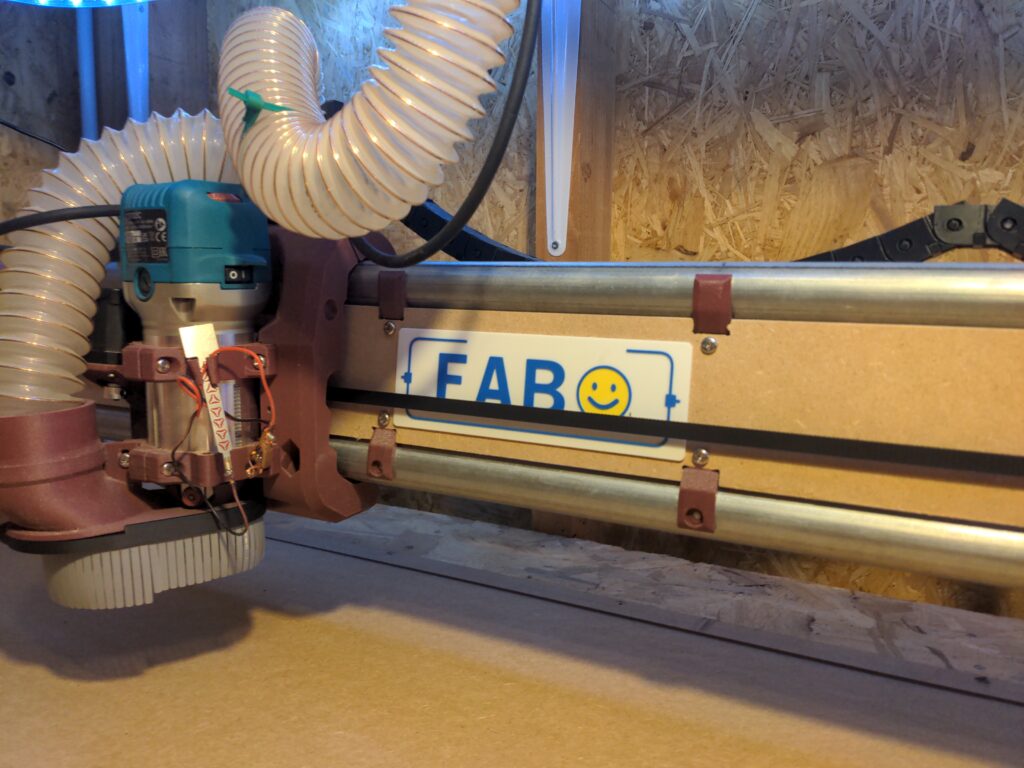
Une CNC, c’est une machine qui déplace une fraise à partir d’un dessin préparé sur ordinateur. Celle-ci est une LowRider 4 : une grande partie de sa structure est imprimée en 3D, puis assemblée avec des tubes, des roulements, des moteurs, une électronique de commande et une affleureuse. Voici sa fabrication, du plateau en bois aux premiers déplacements.
Une machine construite pour l’atelier
La LowRider 4 est une CNC conçue par V1 Engineering. Son intérêt : les dimensions s’adaptent au besoin, de la petite machine d’établi jusqu’au travail de panneaux de grand format.
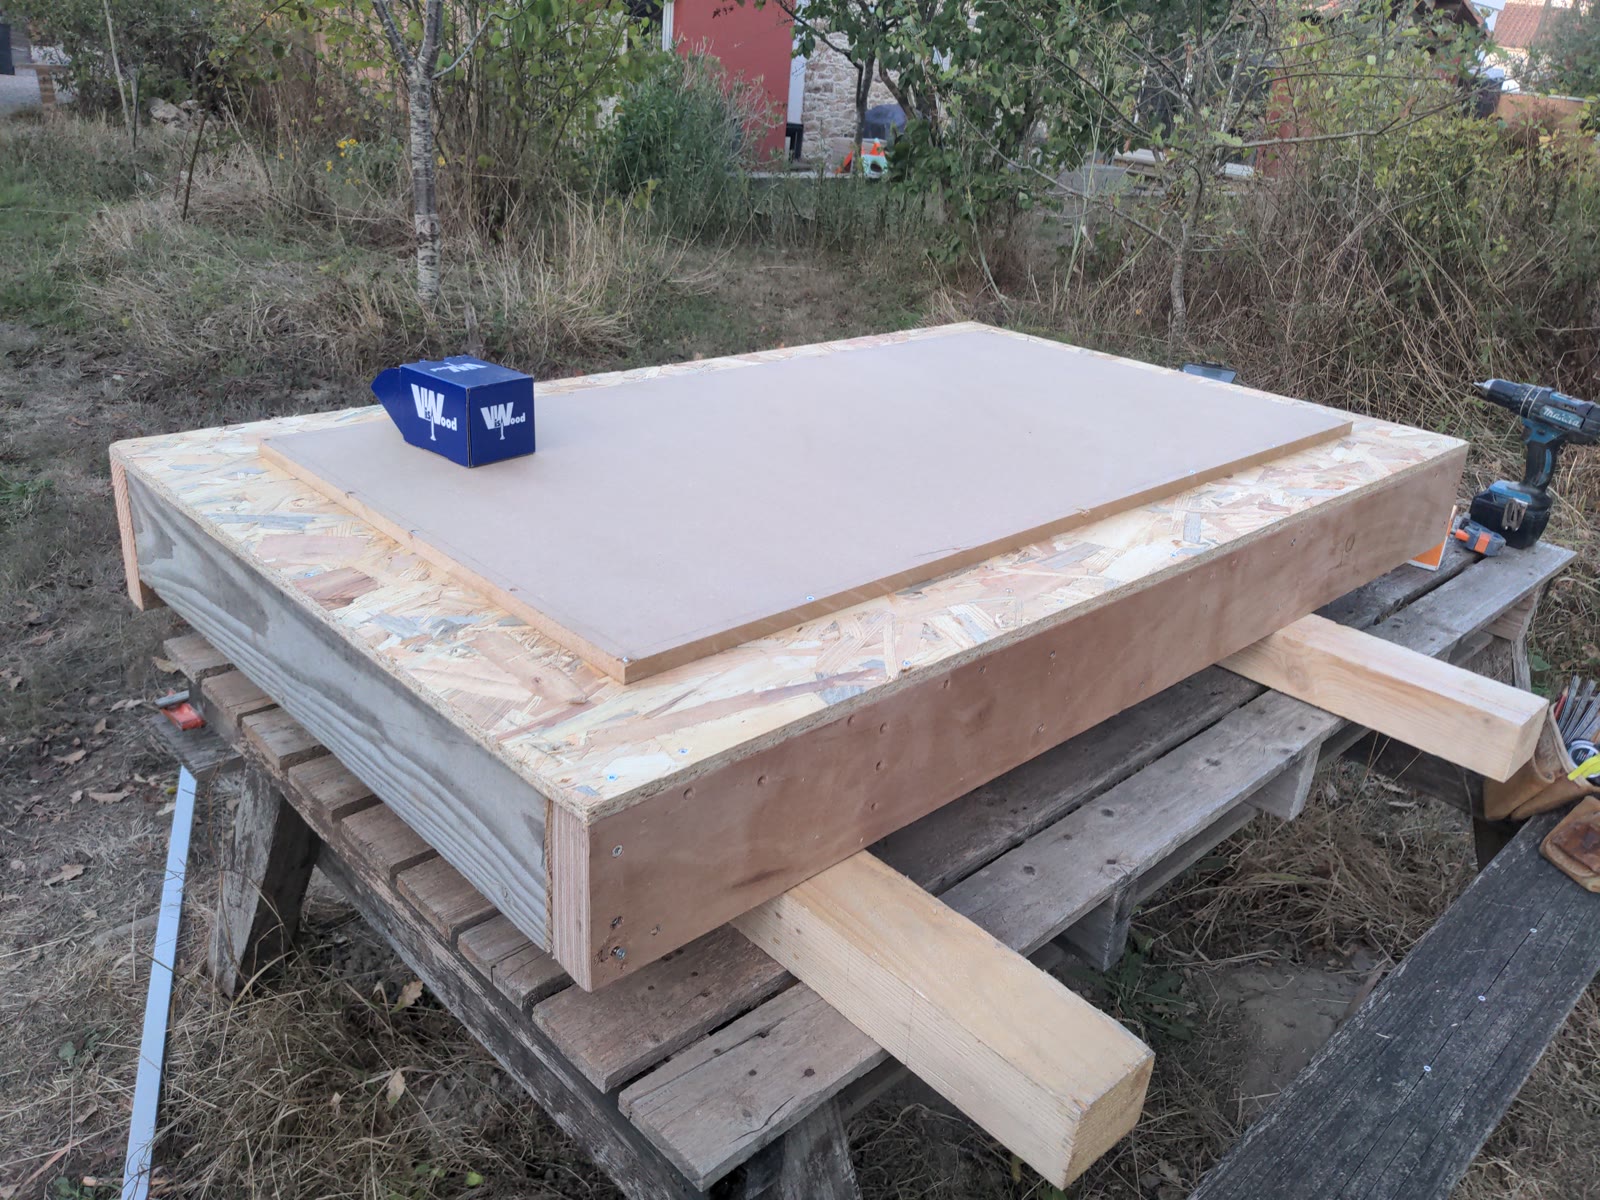
Ici, la surface utile est de 120 × 60 cm, soit environ un quart de plaque. Le plateau complet mesure 154 × 95 cm, car il faut aussi de la place pour les roues, le rail et les pièces qui entourent la zone d’usinage. Ce format tient dans l’atelier, tout en laissant la possibilité d’allonger un jour l’axe Y avec un rail, des courroies et une table adaptés.
La table a été fabriquée en bois, avec un plateau en OSB et un martyr en MDF. Ce dernier reçoit les pièces et peut être surfacé ou remplacé après avoir pris les inévitables petits coups de fraise.
Imprimer près de trois kilos de pièces
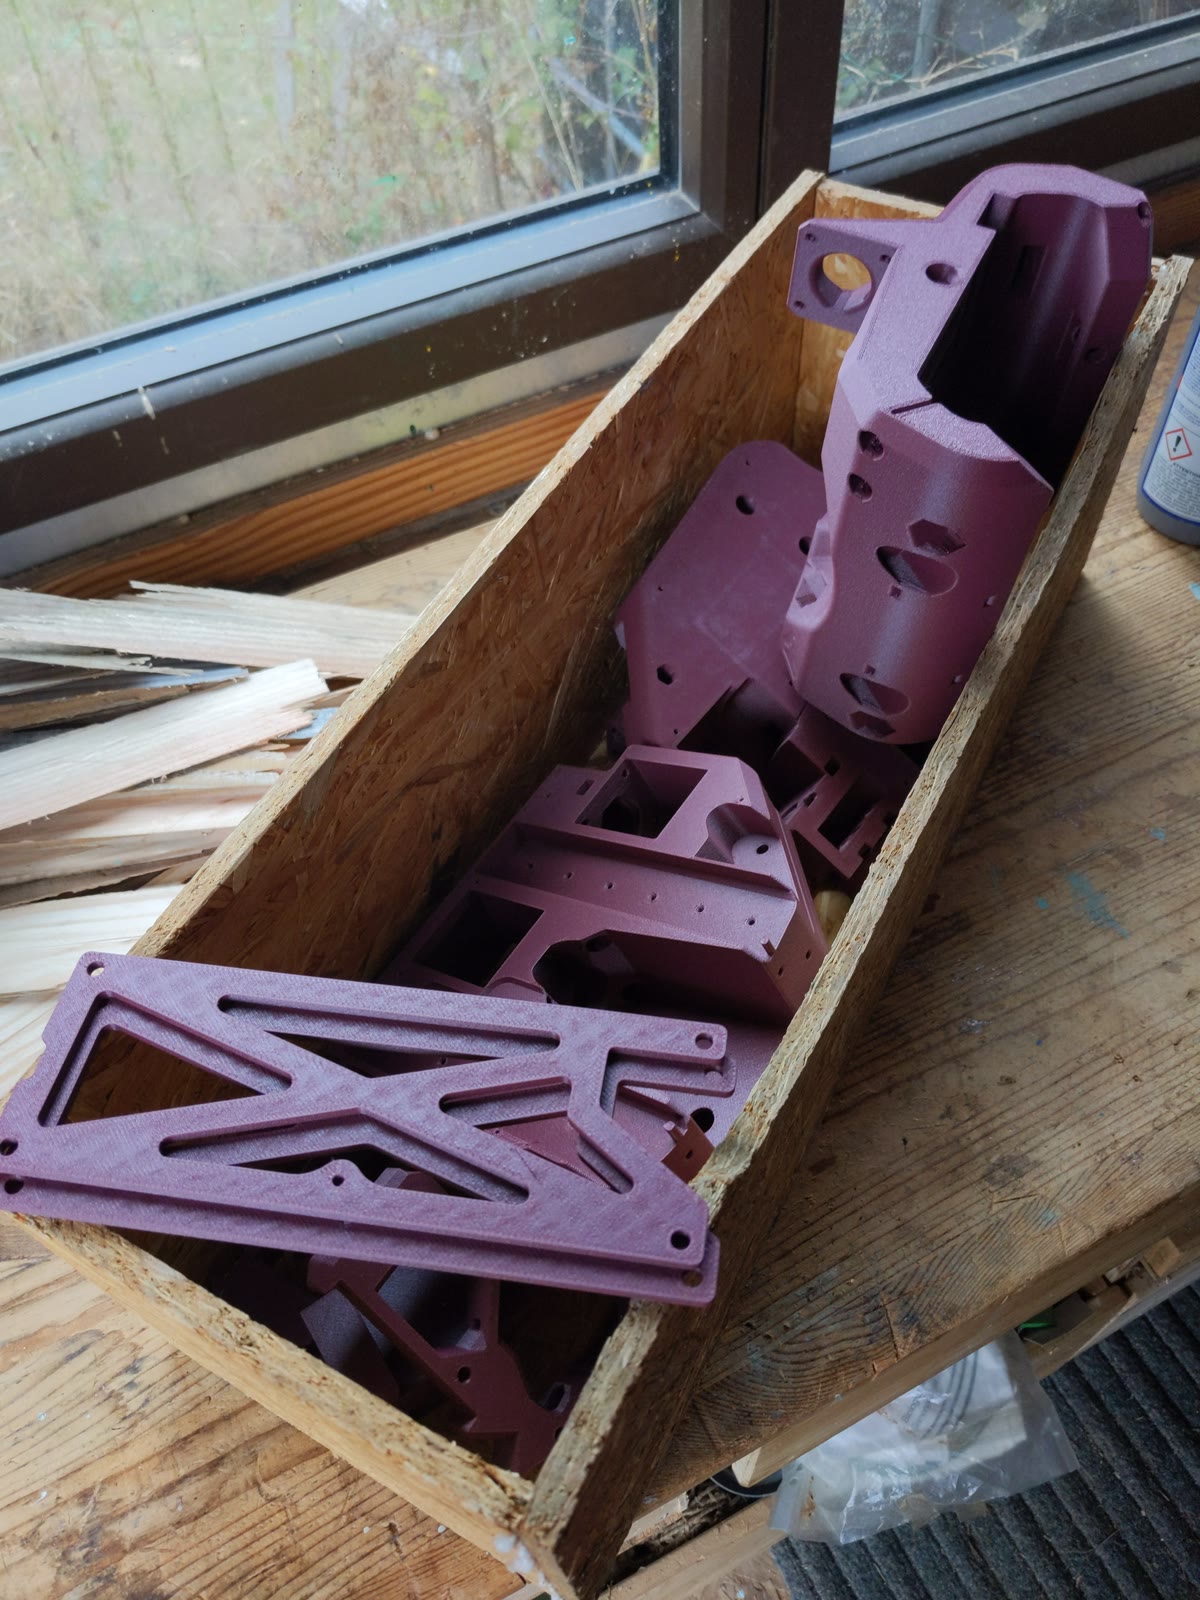
Le kit mécanique et électronique a été acheté chez HaWiWe, revendeur européen autorisé par V1 Engineering. Les pièces imprimées ont été fabriquées à l’atelier sur une Bambu Lab P2S, avec une buse en acier trempé de 0,6 mm. Les tubes utilisés font 32 mm de diamètre extérieur : il faut donc choisir les fichiers correspondant exactement à ce diamètre.
La documentation annonce environ 2,7 kg de filament pour un jeu complet avec le support d’outil et le boîtier de carte. Les réglages ne se résument pas à remplir les pièces au maximum : orientation, nombre de parois, taux de remplissage renforcé à certains endroits et équerrage de l’imprimante participent à la rigidité finale.
PLA ou ASA-CF : deux réponses à des contextes différents
Le PLA reste le choix recommandé par V1 Engineering pour obtenir la meilleure rigidité. Il est simple à imprimer, économique et pertinent pour une machine installée dans un local intérieur dont la température reste modérée. Pour la plupart des projets, c’est le choix raisonnable.
Pour cette machine, j’ai utilisé du Fiberon ASA-CF08 de Polymaker. L’atelier se trouve sous une toiture en bac acier et peut devenir très chaud en été. La fiche technique de ce filament annonce une température de fléchissement sous charge proche de 100 °C sur éprouvette imprimée. Cette marge thermique, sa rigidité et sa tenue aux UV m’intéressaient davantage ici que la facilité d’impression.
L’ASA-CF n’est pas automatiquement « meilleur » :
- il coûte plus cher et son impression est plus exigeante ;
- les fibres sont abrasives : une buse résistante à l’usure est indispensable ;
- l’ASA émet des composés volatils pendant l’impression : enceinte, filtration et bonne ventilation sont nécessaires ;
- les performances d’une pièce réelle dépendent aussi de son orientation, de ses paramètres d’impression et de sa géométrie.
Ce choix d’ASA-CF est donc un retour d’expérience personnel pour un atelier chaud, et non une préconisation officielle de V1 Engineering. La documentation cite aujourd’hui le PET-GF/CF et le PC-GF/CF comme alternatives rigides apportant davantage de tenue à la chaleur.
Assembler, câbler, puis régler
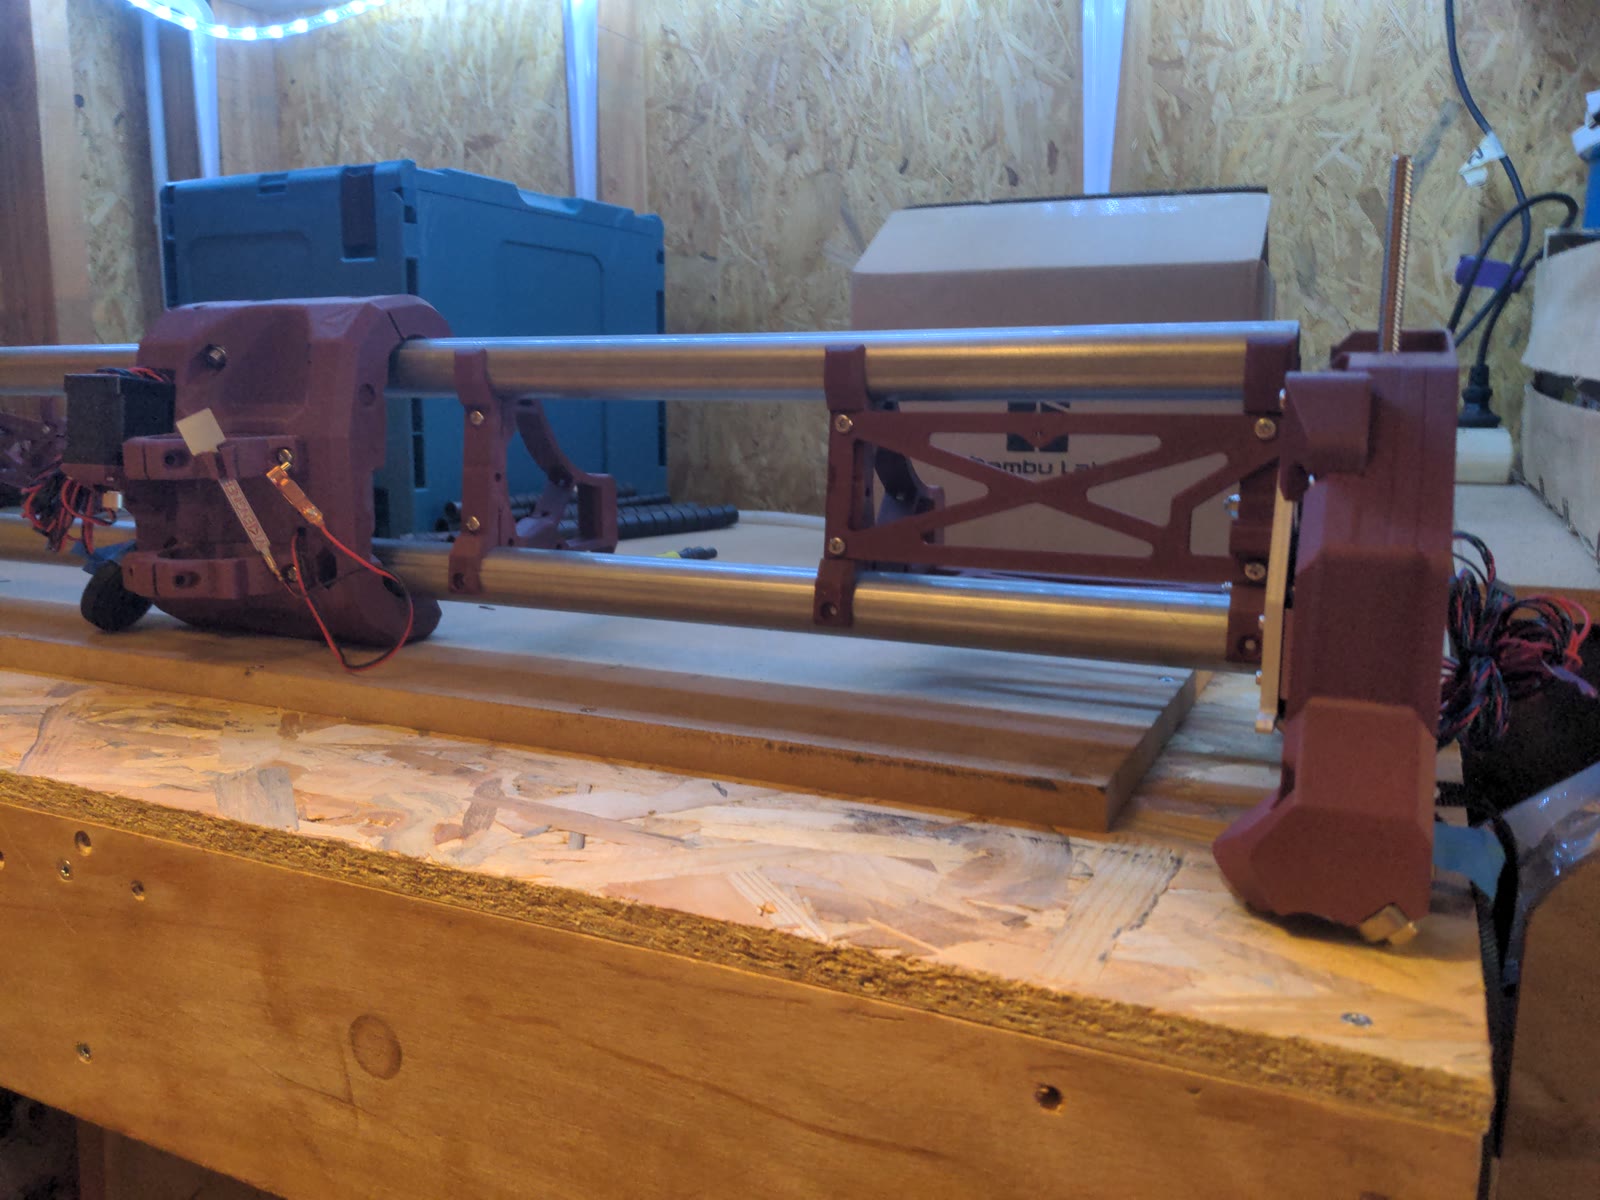
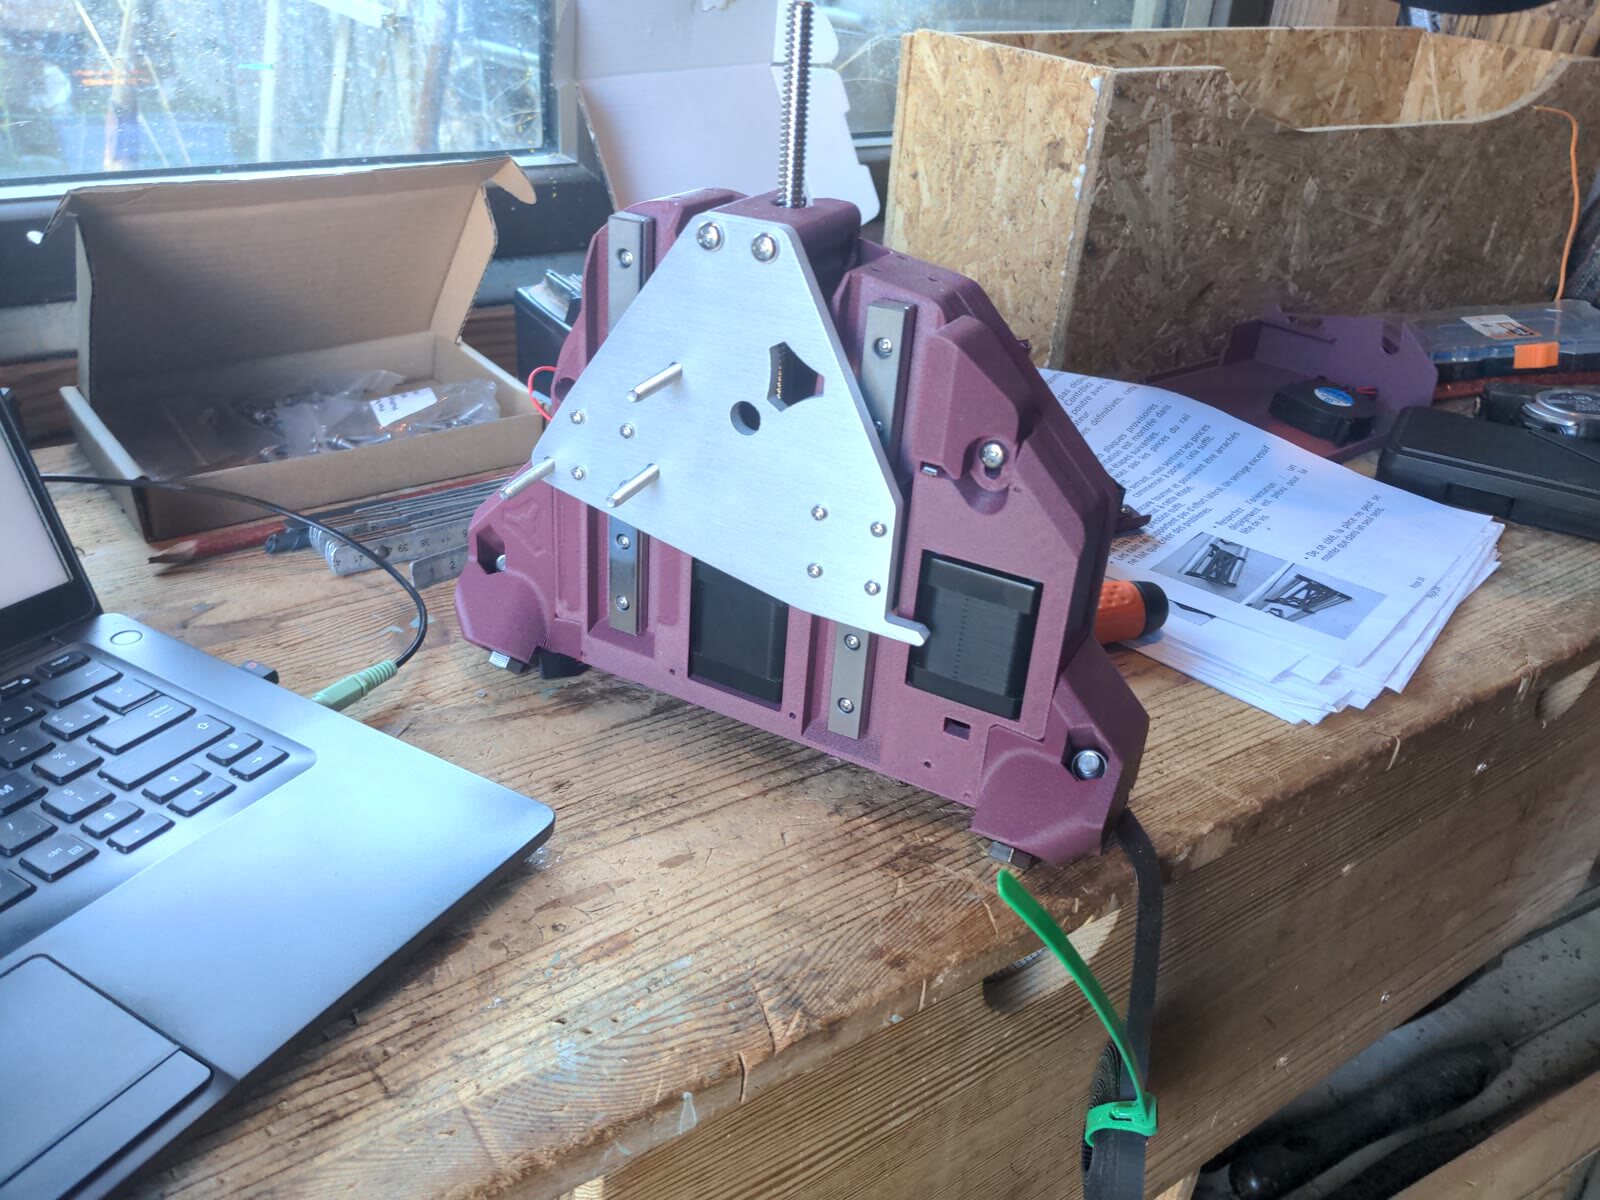
Une fois les pièces prêtes, le tas de tubes, roulements, moteurs et vis devient progressivement une machine. La poutre reçoit ses renforts temporaires imprimés ; la LowRider peut ensuite usiner elle-même ses plaques de renfort définitives. J’aime bien cette idée d’une machine qui participe à sa propre fabrication.
Une machine qui usine ses propres renforts
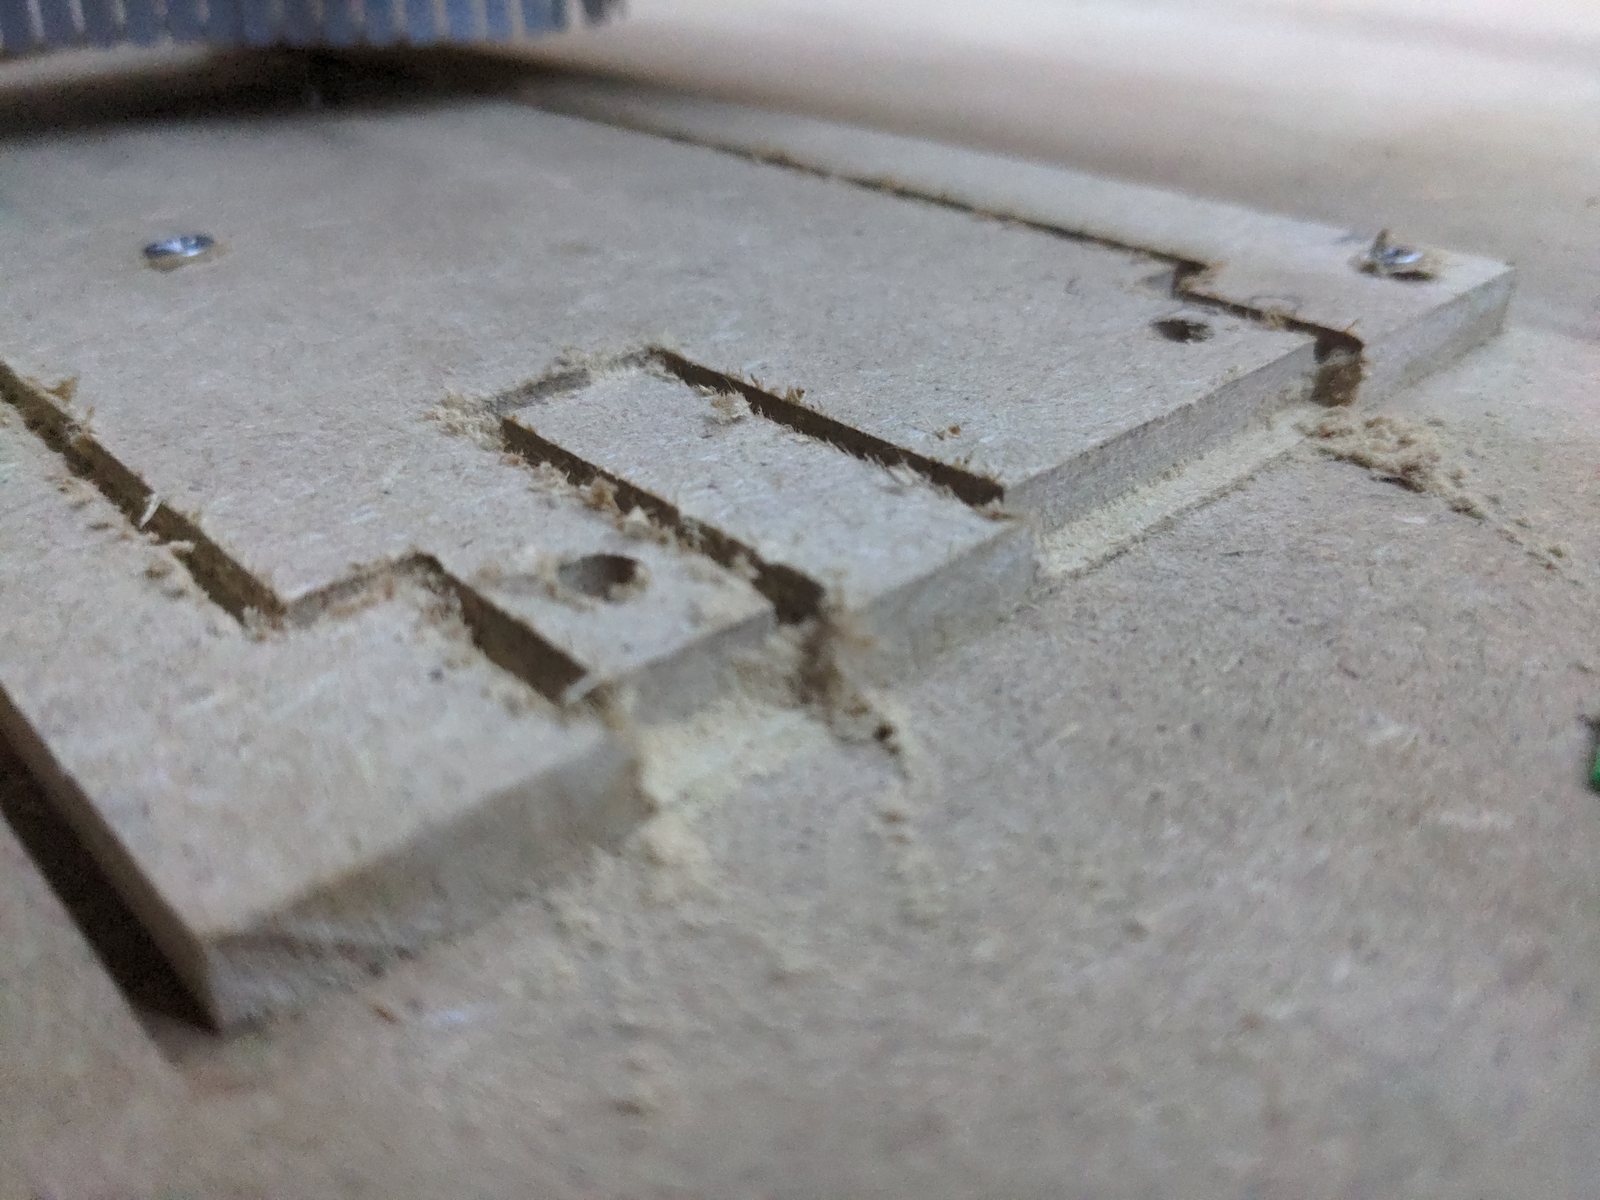
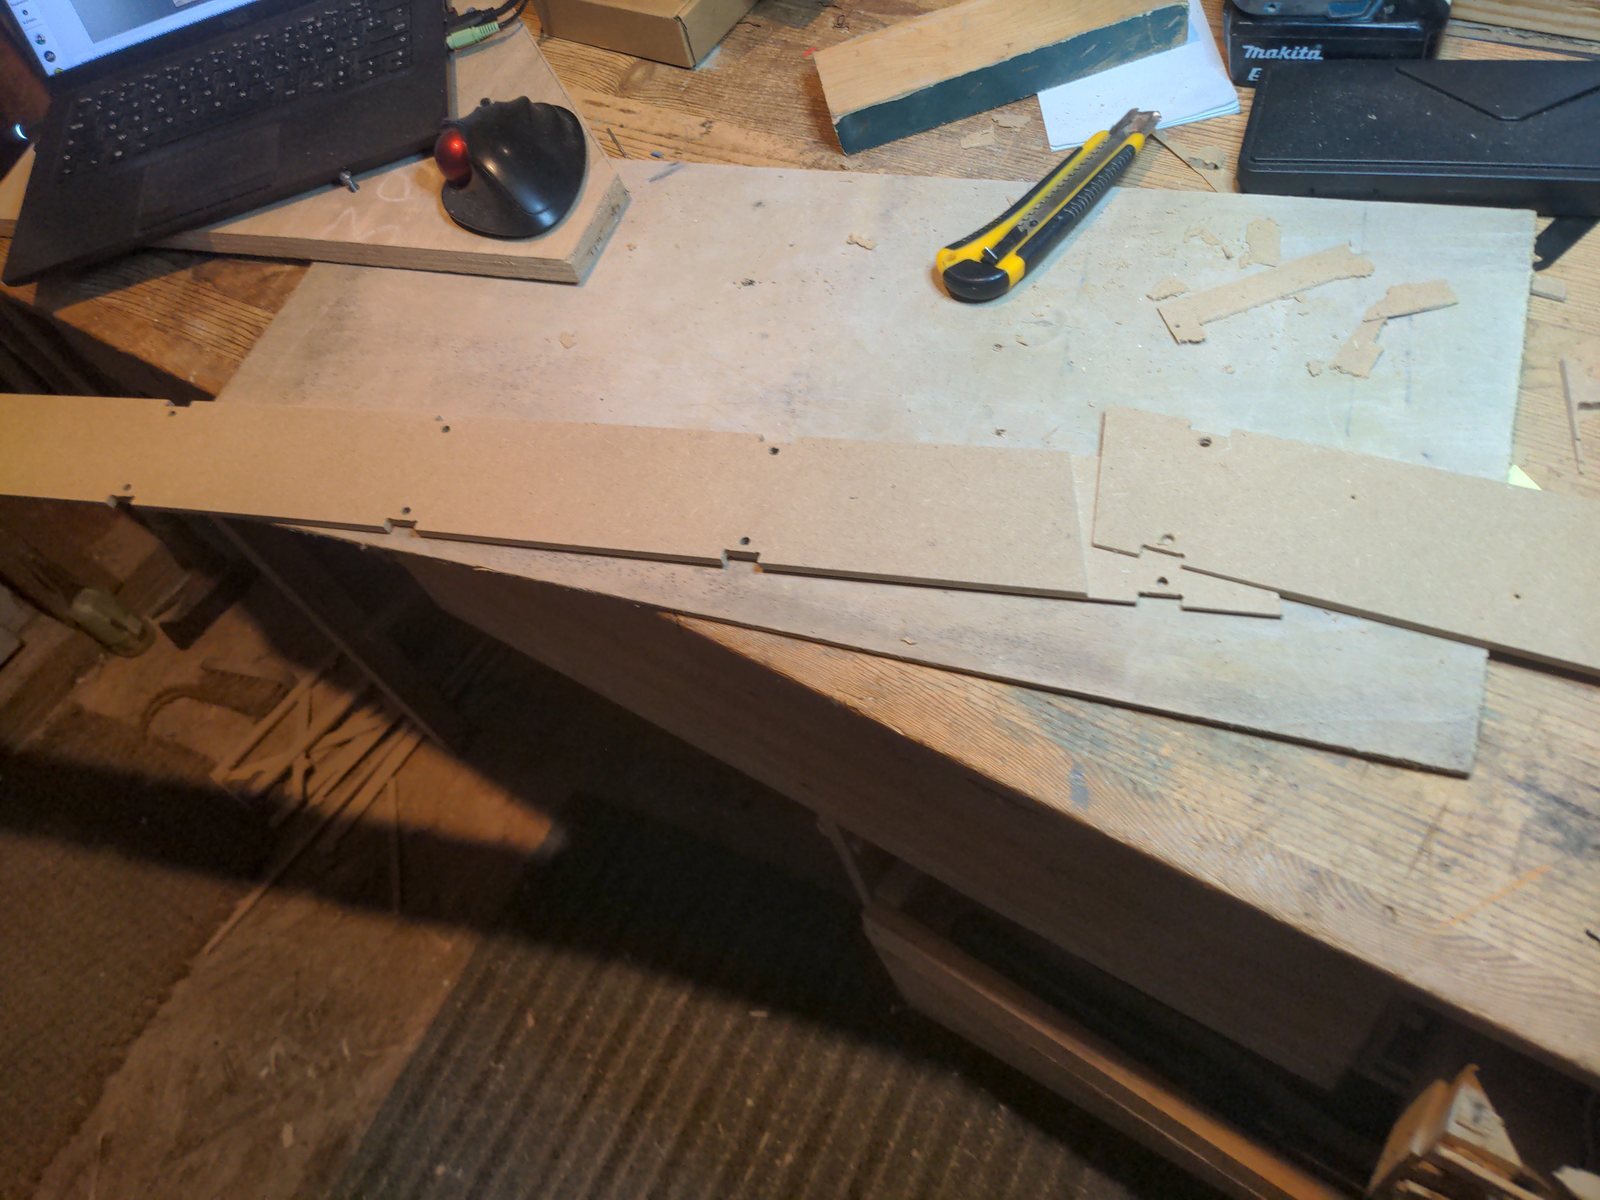
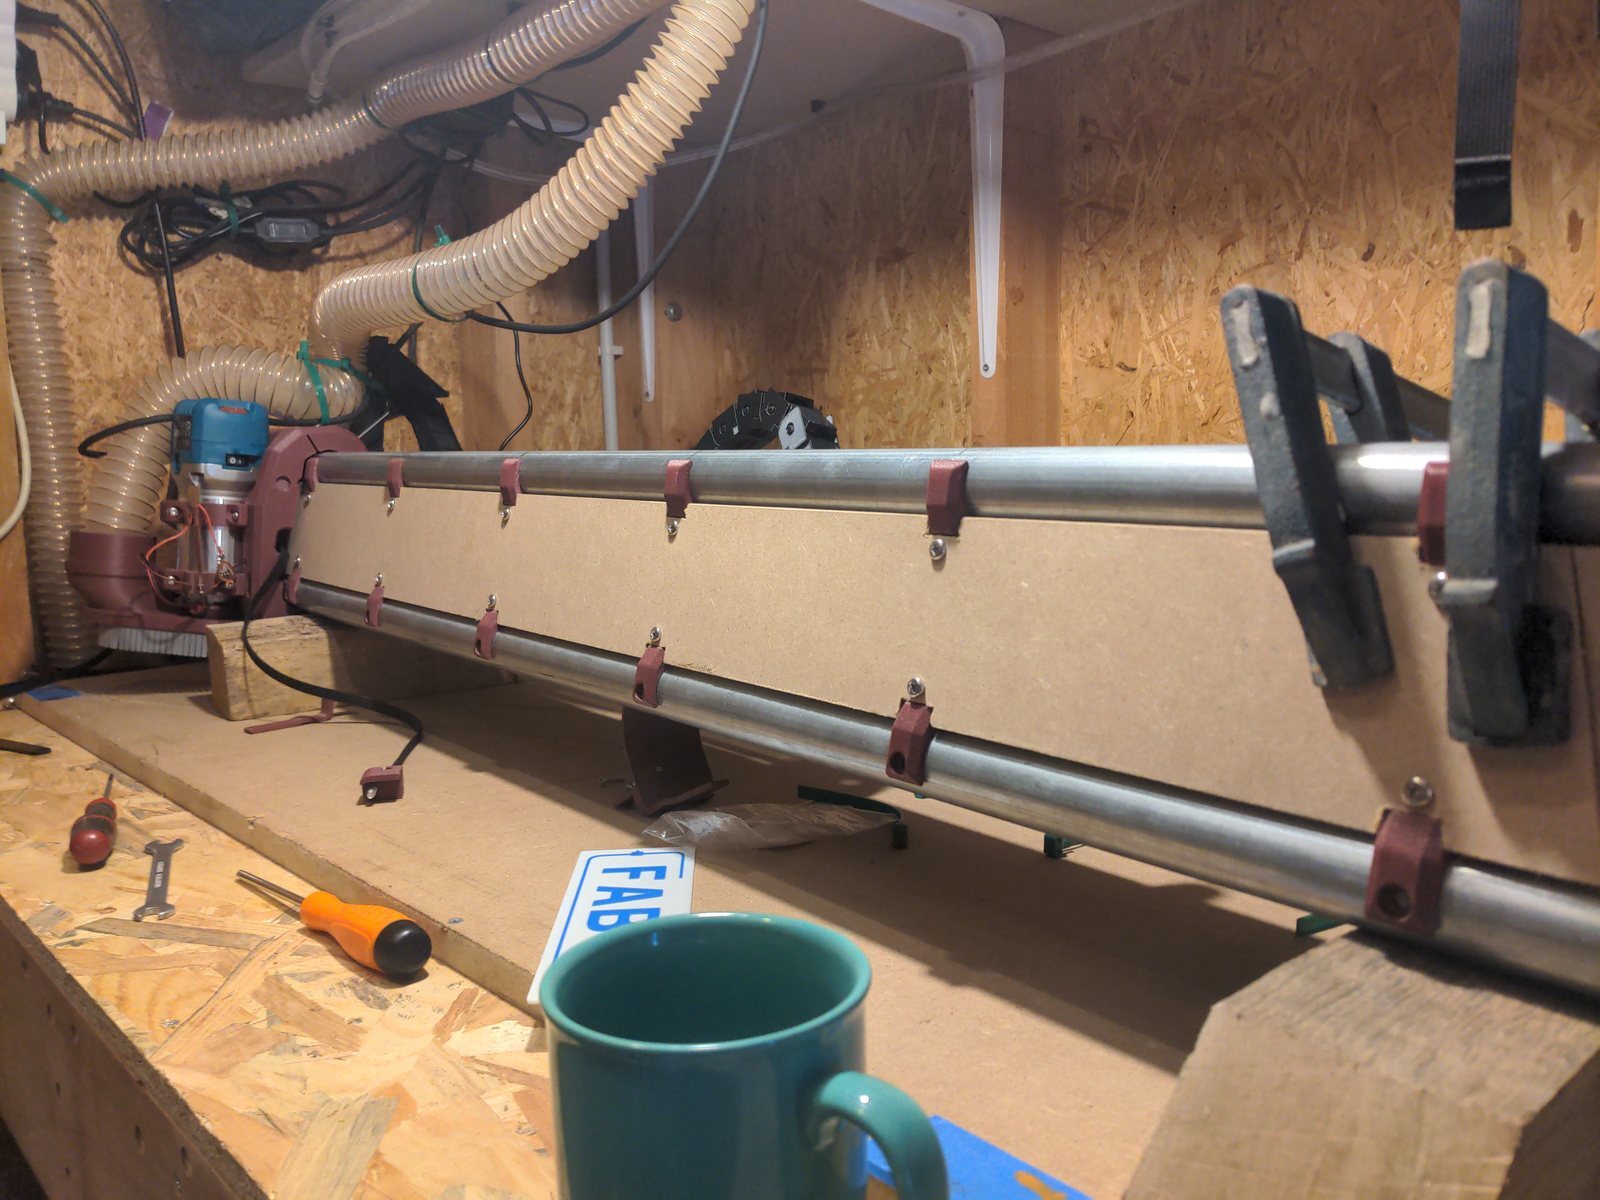
Après ses premiers déplacements, la LowRider a usiné les plaques en MDF qui rigidifient définitivement sa poutre. Les pièces les plus longues ont été réalisées en plusieurs parties, avec des raccords à mi-bois, puis assemblées directement sur les tubes.
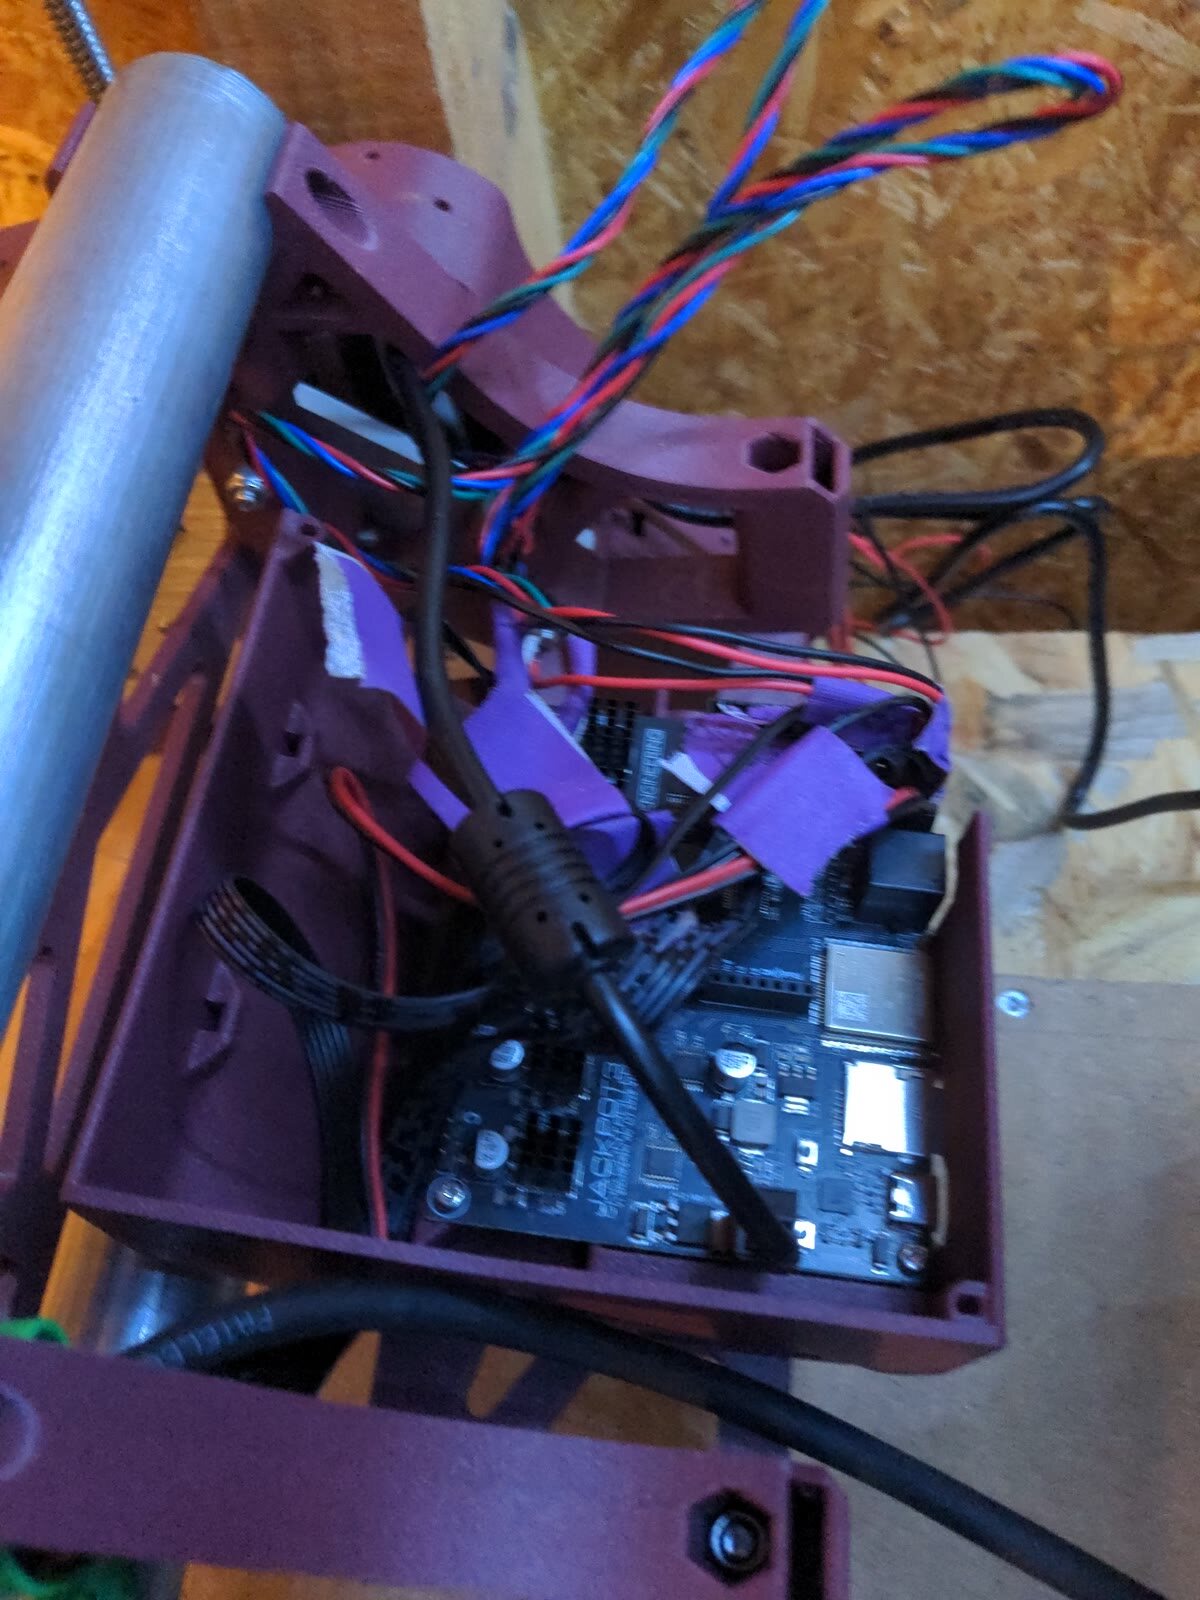
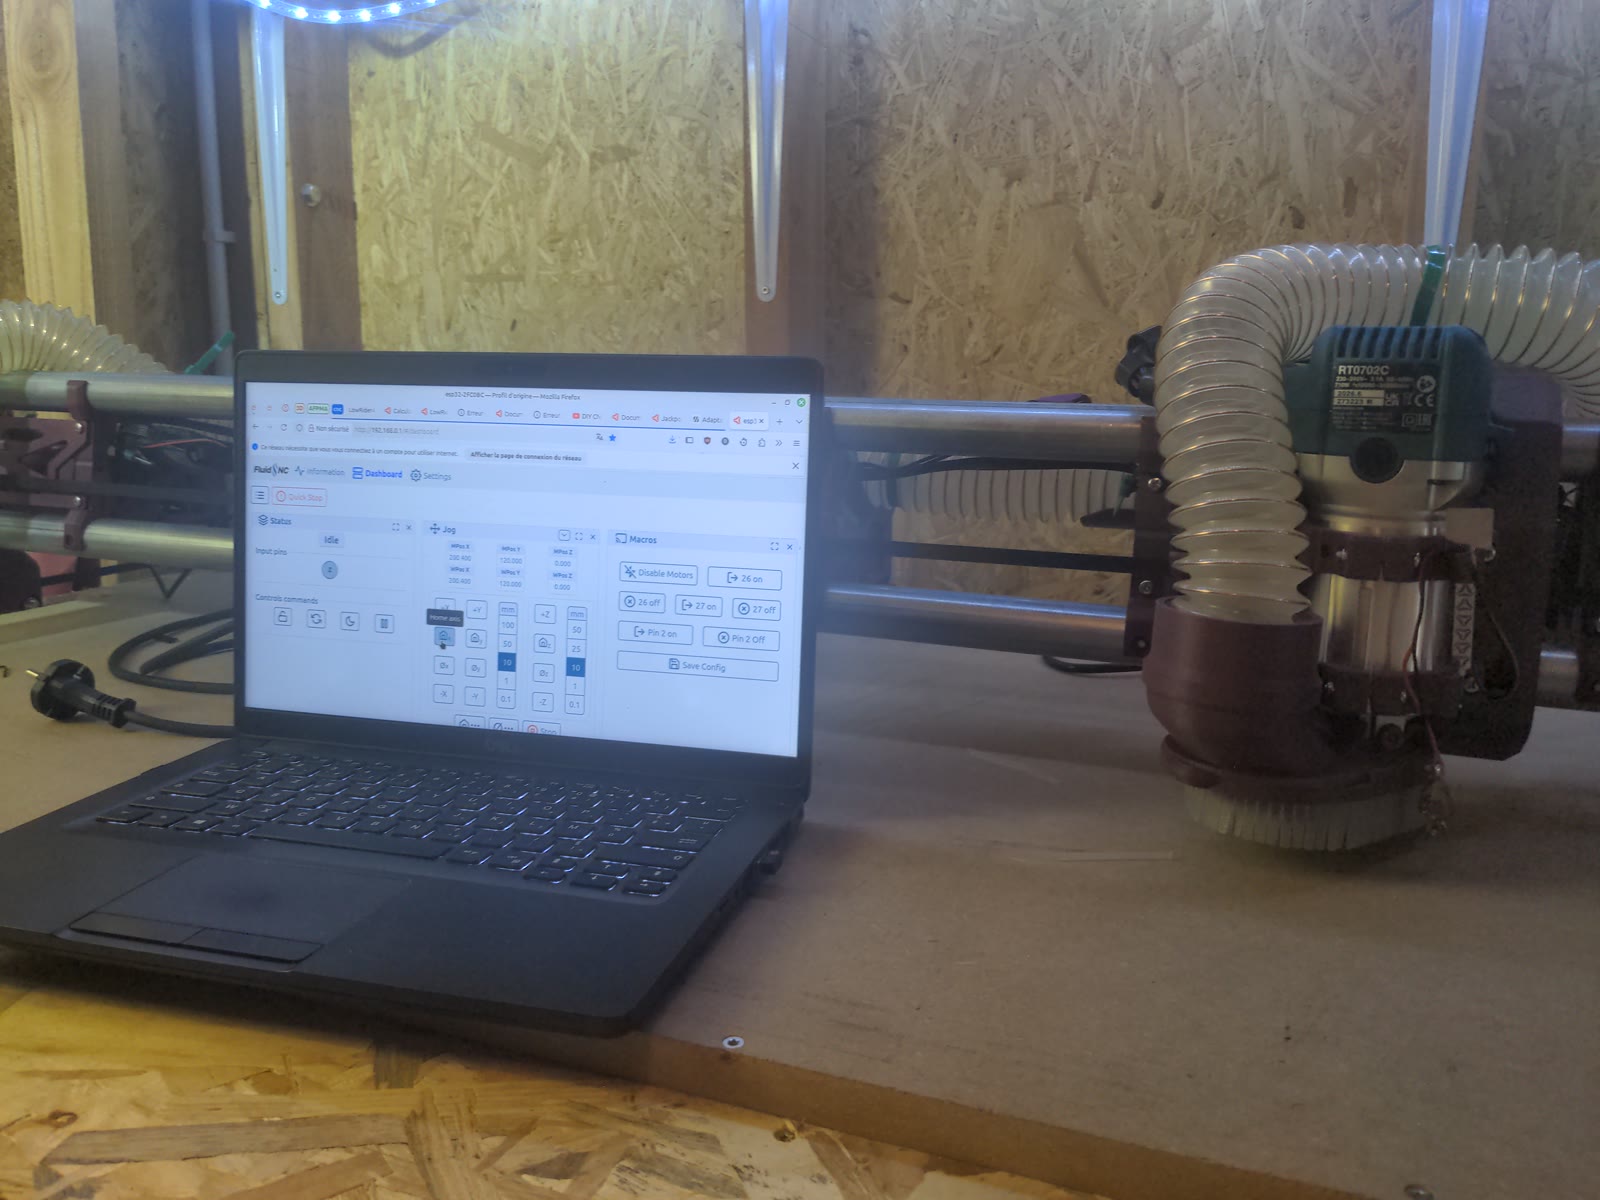
Le câblage demande de l’anticipation : certains passages sont étroits pour les connecteurs déjà montés, et les fils doivent suivre les mouvements sans tirer ni se coincer. La machine est pilotée par une carte Jackpot 3 avec FluidNC, accessible depuis un navigateur. L’outil est une Makita RT0702 ; sa sécurité anti-redémarrage impose un démarrage manuel après une coupure de courant.
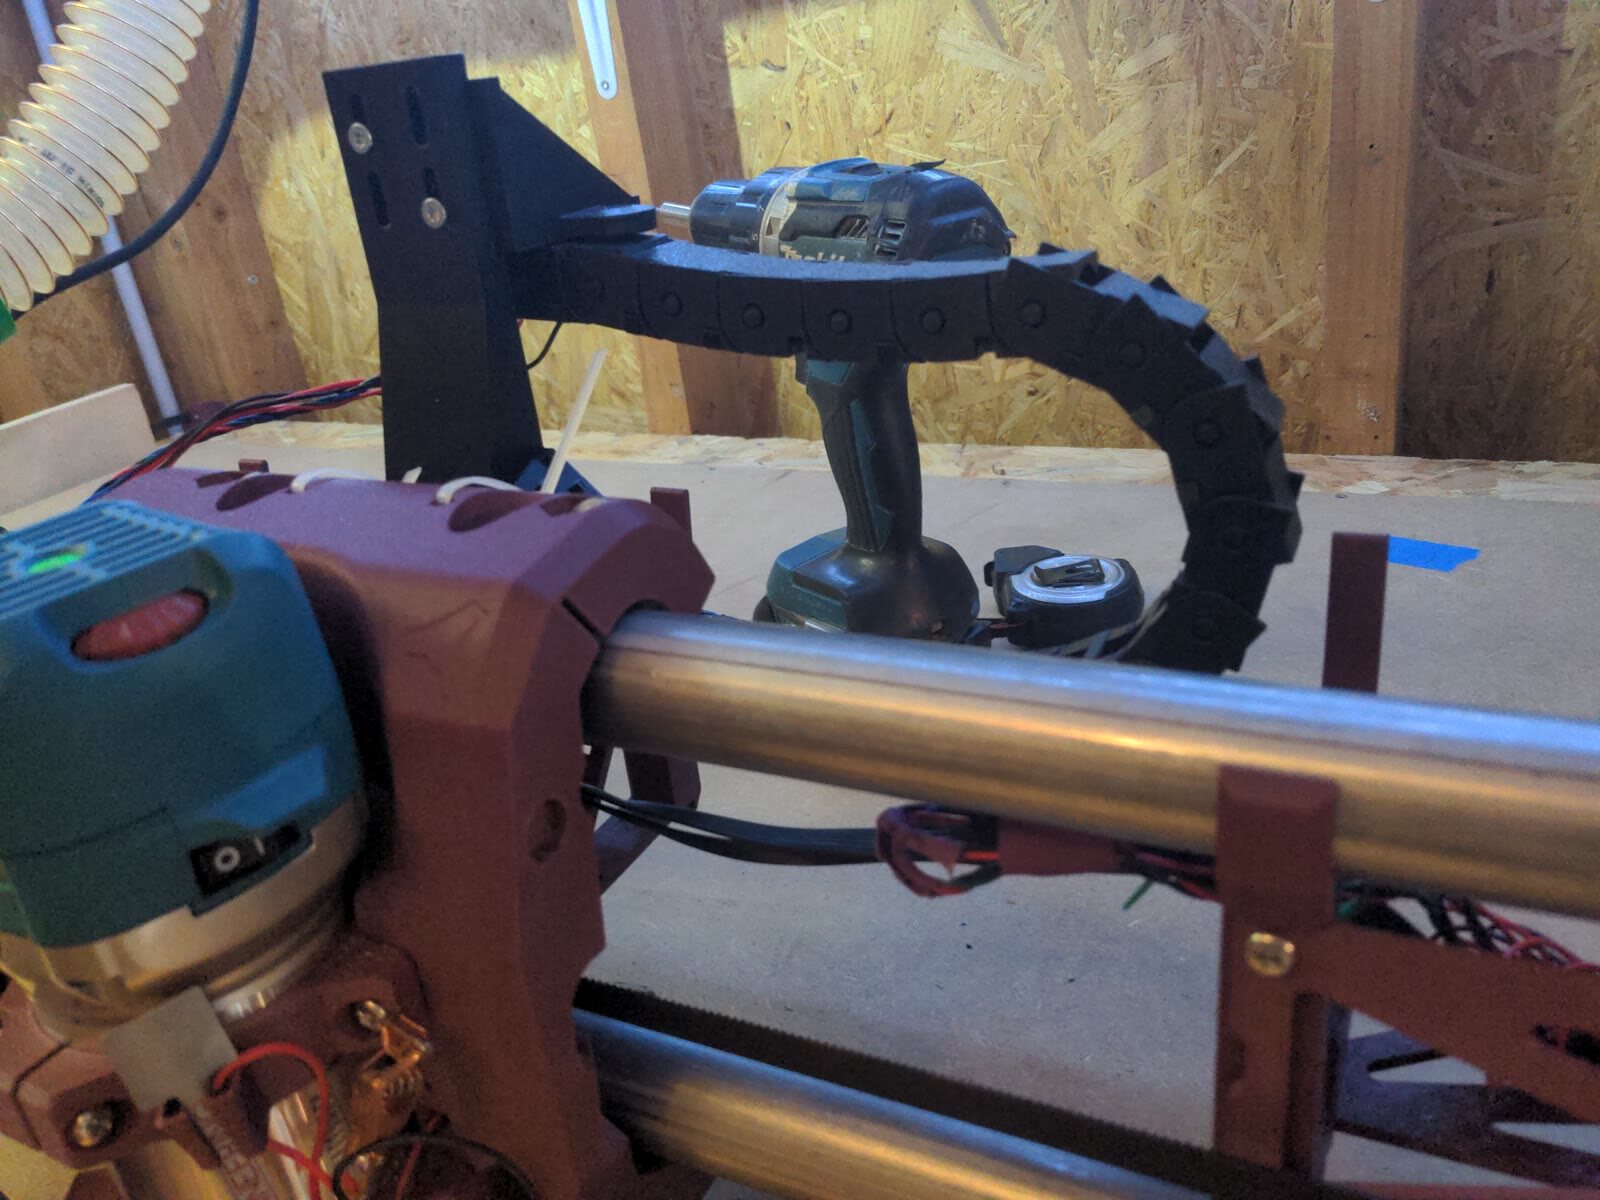
Viennent ensuite les vérifications : sens de déplacement, références, distances parcourues, équerrage, niveau de la poutre et limites logicielles. La lubrification des vis de l’axe Z a notamment supprimé des mouvements bruyants et quelques petits blocages.
Une CNC prête à produire d’autres bidules
La machine complète désormais l’impression 3D et les outils à bois de l’atelier. Elle servira à fabriquer des gabarits, des pièces sur mesure, des petites séries et, pourquoi pas, des éléments pour le four solaire Atominique ou le vélo couché moskitOS.
Pour gérer les copeaux, elle est raccordée au séparateur cyclonique fabriqué pour l’atelier. Il récupère l’essentiel de la matière dans un seau avant qu’elle n’atteigne le sac et le filtre de l’aspirateur.
À propos d’un jeu de pièces imprimées LowRider 4
Techniquement, cette fabrication m’a permis de mettre au point l’impression d’un jeu complet adapté à des tubes de 32 mm, en PLA pour un environnement tempéré ou en ASA-CF pour un contexte où la chaleur et les UV comptent davantage.
Pour acheter aujourd’hui un jeu de pièces officiel en Europe, la documentation renvoie vers HaWiWe. Pour un autre besoin de conception, d’usinage ou d’impression 3D sur mesure, vous pouvez en revanche contacter la fabrique.
Parler d’un projet de fabrication →
Sources et crédits : projet LowRider 4, documentation et modèles par V1 Engineering ; conditions de licence consultées sur la page officielle « Trademark and File Licenses ». Données matière : fiche technique Fiberon ASA-CF08 de Polymaker. Photos : David Mercereau.